MSA偏倚分析表
MSA测量系统稳定性分析表

NO:
量具名称: 萬用表 量具编号: 97030501 量測過程: 工作電流及最高壓力測試
基准件名称: 電壓供應器 测量参数: 電壓 参数规格: DC13.4~13.6V
测量日期: 2009.08.16 测量人员: 施梅文
1、用三坐标测量仪确定样件基准值(测量5次,取平均值): 测量次数 1 2 3 4 5 测量值 13.5 13.5 13.48 13.48 13.51 基准值=
åX =
5
13.4940 13.4 13.6
参数规格上限: 参数规格下限:
2、评价人测量样件10次,取平均值: 序号 X1 X2 X3 X4 X5 3、偏倚计算: 偏倚 = 测量平均值-基准值 = -0.0010 实测值 13.47 13.49 13.48 13.5 13.5 序号 X6 X7 X8 X9 X10 实测值 13.51 13.5 13.5 13.5 13.48 测量平均值:
X =
åX
i =1
10
i
10
= 13.493
4、偏倚占过程变差(公差)的百分比计算: 偏倚% = 100× (偏倚/过程变差(公差)) = 准值
备注:偏倚百分比在10%以內是可接受.
制定:
审核:
MSA分析报告总结归纳

XXX 公司计量型MSA 分析报告日 期:实 施 人: 评 价 人:仪器名称: 仪器编号: 分析结论: 合格 不合格审 核: 批 准:计量型MSA 分析报告目录稳定性 ……………………………………………………………………………………… 1 偏倚 ……………………………………………………………………………………… 4 线性 ……………………………………………………………………………………… 7 重复性和再现性 (9)备注: 对于有条件接收的项目应阐述接受原因.2017年2月23日陈秋凤、雷丽花、欧阳丽敏 张志超数显卡尺(中间检验) XXX第一节稳定性分析1.1 稳定性概述在经过一段长时间下,用相同的测量系统对同一基准或零件的同一特性进行测量所获得的总变差,即稳定性是整个时间的偏倚变化。
1.2 试验方案2017 年 02 月份,随机抽取一常见印制板样品,让中间检验员工每天的早上及晚上分别使用数显卡尺对样品外形尺寸测量5次/组,共测量25组数据,并将每次测量的数据记录在表1。
1.3 数据收集表1 稳定性分析数据收集记录表1.4.1 不允许有超出控制限的点;1.4.2 连续7点位于中心线同一侧;1.4.3 连续6点上升或下降;1.4.4 连续14点交替上下变化;1.4.5 连续3点有2点距中心的距离大于两个标准差;1.4.6 连续5点中有4点距离中心线的距离大于一个标准差;1.4.7 连续15点排列在中心线的一个标准差范围内;1.4.8 连续8点距中心线的距离大于一个标准差。
1.5 数据分析图1 中间检验_数显卡尺 Xbar-R控制图从图1 Minitab生成Xbar-R控制图可知,没有控制点超出稳定性可接受判定标准,表明该测量系统稳定性可接受。
1.6 测量系统稳定性分析结果判定对中间检验_数显卡尺进行稳定性分析,分析结果表明该测量系统稳定性可接受。
第二节偏倚分析2.1 偏倚分析概述对相同零件上同一特性的观测值与真值(参考值)的差异。
MSA偏倚性分析

中心 0 0 0 0 0 0
条件 <=0 <=0 <=0 <=0 <=0 <=0
0
频数 0 0 0 0 0 0
0
频率
0
g= 1
计算公式
X bar X i n
i 1
n
重复性 r R* d2
平均值,Xbar 标准差,σr
b r
m
t
偏倚
bn(m) 测量值源自平均值的标准误差,σb0.00 0.00 0.00 0.00 0.00 0.00 0.00
4 5 6 7 8
直方图数据
1 最大值 0.9 0.8 0 0.7 0.6 最小值 0.5 0 0.4 0.3 组数 0.2 2 0.1 0 组距
组数 1 2 3 4 5 6 d2*= #N/A
0 0
下界 0 0 0 0 0 0
0
上界 0 0 0 0 0 0
测量系统偏倚分析表
量具名称: 量具编号: 量具量程: 零件名称: 测量参数: 参数规格: 数据记录表 读数 偏倚 读数 偏倚 测量人
1 2 3
测 量 次 数
0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00
偏倚——直方图
测 量 次 数
9 10 11 12 13 14 15
#DIV/0!
评价人/日期
0 参考值=
#DIV/0! α=0.05
显著的t值 (双尾)
0.00000 g=1
偏倚
#DIV/0! m=0 #N/A
统计的t 值 测量值
自由度,df
偏倚为95%的置信度区间 下限 上限
#####
MSA知识讲解及MSA分析样表
Why? 为什么要进行MSA
※要保证测量结果的准确性和可信度。
否则,好的结果可能被测为坏的结果,坏的结果也可能被测为好的结果,此时 便不能Байду номын сангаас到真正的产品或过程特性。
人机法环
§ ISO/TS16949:2002 附录A A.1控制计划的阶段
适当时,控制计划应覆盖三个不同的阶段: 样件:对样件制造中将进行尺寸测量、材料和性能试验的描 述。如果顾客要求,组织应有样件控制计划。 试生产:对样件制造后,全面生产前将进行的尺寸测量、材 料和性能试验的描述。试生产被定义为在产品实现过程中样 件制造后可能要求的一个生产阶段。 生产:在批量生产中,对产品/过程特性、过程控制、试验 有和测测量动量作系产统生时的就形应成该开文始件进的行M描SA述,。伴随着零部件过程开发,同步进行 多每次个MS零A分件析应,并有根一据个分析控结制果计进行划测,量但系是统改在善很,多最终情于况批下量生,产系前列输出控制 一计个划“合可格以的覆测量盖系采统用”,通并用固过化到程《生生产产控的制多计个划》似中零。件。控制计划是 质量策划的一项输出。 §
好
原料
测量过程
结果
不好
§ ISO/TS16949:2002 测量系统分析 为分析每种测量和试验设备系统得出的结果中出现的变
差,应进行统计研究。此要求应适用于控制计划中提及的 测量系统。所用的分析方法及接受准则应符合顾客关于测 量系统分析的参考手册的要求。如果得到顾客的批准,也
When? 什么时候进行MSA
理解MSA
What? 什么是测量系统分析(MSA)
MSA测量系统分析全套表格模板(全公式未加密)
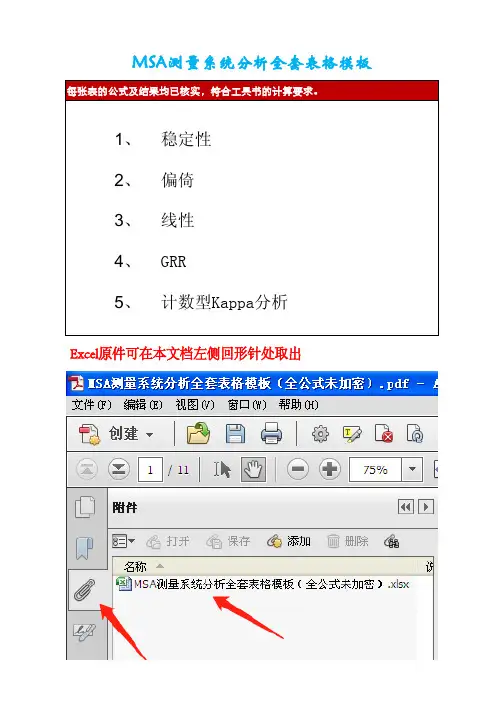
1、2、3、4、5、线性GRR计数型Kappa分析MSA测量系统分析全套表格模板稳定性偏倚Excel原件可在本文档左侧回形针处取出再现性Kappa=(Po-Pe)/(1-Pe)A*参考 交叉表A01总计Po:0.95Pe:0.51B*参考 交叉表B01总计Po:0.97Pe:0.51C*参考 交叉表C01总计Po:0.96Pe:0.5130期望的数量26.4636.5463数量38487期望的数量数量60363一致性好6666Kappa 一致性好判定误发期望的数量638728 4.76%可接受2.30%可接受 4.76%可接受3.45%可接受可接受5.75%可接受01参考总计62063871501C0.90有效性判定重复性检查总数匹配数漏发A A B 评价人评价人%B 93.33%可接受判 定判定0.9383.33%2530 3.17%36.5450.4687数量638715090.00%可接受0.92A C 一致性好150期望的数量B 期望的数量36.9651.0488数量6387150期望的数量26.0435.9662数量38588期望的数量6387数量60248.7284150数量6387150期望的数量35.28数量28284总计01Kappa 判 定A*B 0.89一致性好C 3027A*C 0.93一致性好参考B*C 参考总计可接受期望的数量27.7238.280.90一致性好数量615Page 11 of 11。
利用Excel制作MSA分析表格

所涉及的公式:
重复性: EV R * K1
再现性:
AV [(X DIFF * K2 )2 (EV 2 / nr)]
GR&R: 样板间变差: 样板总变差:
GRR (EV 2 AV 2 )
PV Rp * K3
TV (R & R2 PV 2)
%重复性: %再现性: %GR&R:
2
3
K2 0.7071 0.5231
GRR (EV 2 AV 2 )
PV Rp * K3 例如:样板数目为10时,取值为0.3146 经过=I7*G29运算可得出PV值
分级数: ndc =1.41(PV/GRR)
K3
2
0.7071
3
0.5231
4
0.447
5
0.403
6
0.3742
7
0.3534
MSA与EXCEL的结合运用
MSA意义 •评定测量系统的质量 •确定能对每个零件重复读数的测量系统 •评估新的测量量具 •比较不同的测量方式,找到最佳方案 •找到并解决测量系统的误差
MSA类别: 计量型
重复性 再现性 稳定性
线性 偏倚
GR&R
计数型 小样法 交叉法
1. GR&R与EXCEL的结合运用
8
0.3375
9
0.3249
10
0.3146
步骤4: 由结果编写条件式 判别原则: 当GR&R<10%时,可以接受; 当<10GR&R<30%时,条件下接受; 当GR&R>30%时,不可以接受; 当ndc>=5时,可以接受; 当ndc<5时,不可以接受
MSA之确定偏倚的指南
MSA测量系统分析——确定偏倚的指南偏倚主要是从测量的准度(Accuracy)来评价测量系统。
偏倚(Bias):偏倚的特性,是指数据相对基准(标准)值的位置。
➢测量的观测平均值和基准值之间的差异➢测量系统的系统误差分量确定偏倚指南--(独立样件法)进行研究1)获取一个样本并建立相对于可溯源标准的基准值。
如果不到,选择一个落在生产测量的中程数据的生产零件,指定其为偏倚分析的标准样本。
在工具室测量这个零件n≥10次,并计算这n个读数的均值。
把均值作为“参考值”。
可能需要具备预期测量值的最低值、最高值及中程数的标准样本是理想的。
完成此步后,用线性研究分析数据。
2)让一个评价人,以通常方法测量样本n ≥10次结果分析-作图法3)确定每个读数的偏倚4)相对于基准值将数据画出直方图。
评审直方图,用专业知识确定是否存在特殊原因或出现异常。
如果没有,继续分析,对n<30时的解释或分析,应当特别谨慎。
5)计算n个读数的均值。
6)计算重复性标准偏差(参考量具研究,极差法,如下):如果GRR研究可用(且有效),重复性标准偏差计算应该以研究结果为基础。
7)通过以下公式计算确定重复性的可接受性%EV = 100〔EV/TV 〕= 100 〔σ重复性/TV 〕8)确定偏倚的 t 统计值 (t-statistic )n rb σσ=9)如果0落在偏倚值附近的1-α 置信度界限内,则偏倚在α 水准上是可接受的。
● 与 t 偏倚 有关的P 值小于α,或者 ● 根据偏倚差值,0在1-α置信区间内偏倚 -〔σb (tv,1-σ/2)〕≤ 0 ≤ 偏倚 + 〔σb (tv,1-σ/2)〕 当 v=n-1并且t v,1-σ/2被发现使用标准t 表格案例分析:某测量员对基准值为L=6.00mm 的块规重复测量15次,得到以下测量结果:Index Result Bias 1 5.8 -0.2 2 5.7 -0.3 3 5.9 -0.1 4 5.9 -0.1 5 6 0 6 6.1 0.1 7 6 0 8 6.1 0.1 96.40.4偏倚分析结论:0落在偏倚值附近的1-α置信度区间内,该测量系统的偏倚在α水准上是可接受的。
MSA偏倚计算
б
бr n 偏倚 бb d2бb d*
b
= 0.030853 = 0.648225
t=
6、1-α 置信取间: 偏倚= -0.04653 n(m) 测量值 10 基准值= t统计量 测量值 0.648225 均值X 75.02 0.0000 df 10.8 标准偏差б r 0.1194 α =0.5 显著t值 2.206 g=1 偏倚
制定:
审核:
d2бb d*
( tv,1-α/2 )
偏倚+
( tv,1-α/2 )
= 0.090501 均值的标准偏差б b 0.030853485
d*= 3.55
低值 高值 注:低值、高值位于95%的置信 区间
0.0200 -0.04653 0.090501
备注: 该量具的1-α 置信区间为[-0.0044,0.00932],0落在置信区间内,故该偏倚在α 水平是可接受的。
2、在实际工作条件下(装配车间)评价人测量样件10次,取平均值: 序号 X1 X2 X3 X4 X5 实测值
75.10 75.20 75.20 75.10 74.90
序号 X6 X7 X8 X9 X10
实测值
75.00 75.00 75.00 74.90 74.80
序号 X11 X12 X13 X14 X15
实测值 测量平均值:
X =
5、可重复性标准偏差
பைடு நூலகம்åX
i =1
10
i
10
= 75.02
3、偏倚计算: 偏倚 = 测量平均值-基准值 = 0.0200
max(xi)-min(xi) бr
= = 0.1194
d*
=
4、偏倚占过程变差(公差)的百分比计算: 偏倚% = 100× (偏倚/过程变差(公差)) = 0.34%
MSA(第四版)偏倚性分析表格
实测值 5.8 5.8 6.0 5.9 6.0 6.2 6.0 6.2 6.5 6.3 6.1 6.2 6.2 5.6 6.0 6.0
偏倚 -0.2 -0.2 0.0 -0.1 0.0 0.2 0.0 0.2 0.5 0.3 0.1 0.2 0.2 -0.4 0.0
-0.2 -0.3 -0.1 -0.1 0.0 0.1 0.0 0.1 0.4 0.3 0.0 0.1 0.2 -0.4 0.0
0.061504 0.082944 0.007744 0.016384 6.4E-05 0.017424 6.4E-05 0.012544 0.169744 0.085264 0.001024 0.012544 0.029584 0.200704 0.002304
频数
5 4 3
频数 2 1 0
5.6 5.7 5.8 5.9 6 6.1 6.2 6.3 6.4
分析结论: 偏倚可接受
分析:从直方图判断不存在异常。
g
m
a
d2*
1
15
0.05
3.55333
σr =
n ∑
(x
i
−
x
)
2
i =1
=
n −1
0.223581241
d2 3.47
df 10.8
σ 过程变差 = 2.5
σ %EV=100[EV/TV]=100[ r /TV]= 8.943249649
重复性判定:
重复性可接受
偏倚= 0.048000
偏倚研究
特性
长度
量具名称
游标卡尺
评价人
基准
6.0
量具编号
NY-K 量具规格 0.2㎜ 评价日期
MSA偏倚分析表
Result analys
最终数据结果:
结论: 由于0落在 故该测量系统的 偏倚是可以接受 的.
sheet/测量系统偏倚分析表
表格编号:
测量日期: 测量人员:
10.8
0.05
注:根据95%的置信区间, 如果a不是默认的0.05,
需得到顾客的同意.
Result analysis/中间结果分析
平均偏倚
No.: 201801004
量具名 称:
量具编 号:
量具类 型:
MSA Bias Analysis sheet/测量系统偏倚分来自Version/版本 号:
Rev./修订号:
基准件名 称:
测量参 数:
参数规 格:
测量次数 t(v,1-a/2) d2*
15 2.206 3.5533
3.873 基准值 d2
15 10.8 3.55333
16 11.3 3.61071
17 11.9 3.66442
18 12.4 3.71424
19 12.9 3.76118
3.173
3.258
3.336
3.407
3.472
20 13.4 3.80537
标准偏差σr 均值的标准偏差σb
0.0067
0.225140924
0.05813
t 统计量 0.1147
-0.11863548
0.13197
-0.11863548 和 0.13197 这个区间之内
使用说明:
1. 首先在C11单元格中输入测量次数,系统将自动查询d2*, 自由度V和d2 2. 根据自由度V和a水平查询标准t分布表并记录与C12单元格. 3. 将基准值记录在F11单元格中, 以便于系统自动计算各次测量的偏倚. 4. 将测量结果记录于C18开始的单元格中